破碎比反映的是物料进入破碎机前后的粒度变化程度,直接决定了一次破碎能把大块炉渣缩减到什么尺寸。水淬炉渣从排渣口出来时,块度往往很不均匀,大的可达数百毫米,小的已经接近粉状,这种宽粒度分布对破碎机的适应性要求很高。如果破碎比设定偏小,大块料无法有效解离,后续磁选效率会受到明显制约;如果破碎比追求过大,则意味着设备承受更大的冲击载荷,能耗和磨损同步上升,战绩查询反而不利于经济性。所以,破碎比的确定不是一个固定值,而是根据入料粒度分布、目标出料粒度以及后续工艺衔接来倒推的。在实际应用中,通常采用两段破碎的思路:粗碎阶段控制破碎比,以“咬得住、不堵料”为限,重点解决大块物料的初步解体;细碎阶段则适当加大破碎比,把粒度收窄到利于磁选和粉磨的范围。这样分阶段设定破碎比,比单机追求高破碎比更稳妥,也更容易控制运行成本。
耐磨件选用的逻辑,必须从工况出发来理解。水淬炉渣中硅酸盐组分和残余铁粒构成了对破碎部件的高应力磨料磨损,同时入料中不可避免的冲击载荷又要求耐磨件具备足够的韧性,防止断裂。仅追求硬度是不够的——硬度过高而韧性不足,遇到含铁大块料时容易崩裂;韧性有余而硬度不足,则会以较快的速度被磨耗掉,导致频繁停机更换。目前实际使用较多的耐磨材质包括高锰钢、超高锰钢以及复合型合金铸铁。高锰钢在强冲击工况下有很好的加工硬化特性,表面会逐渐变硬而心部保持韧性,适合作为粗碎阶段的锤头或颚板材料;而在细碎阶段,冲击能量相对减弱,加工硬化效果有限,这时选用高铬合金或复合镶铸工艺制作的耐磨件往往更合理,能够凭借基体硬度抵御持续的低应力磨蚀。破碎比与耐磨件的匹配,是设备选型中容易被忽略却非常关键的一环。常见的误区之一是先定设备型号再倒推破碎比,导致实际入料粒度超出设计范围,耐磨件寿命明显缩短。另一个常见问题是只关注耐磨件的初始硬度,不关注它和破碎腔形、转速或行程的配合关系。同样的材质,放在不同破碎比设定的设备中,磨损曲线的差异可能非常大。正确的做法是先明确给料条件和出料要求,计算出合理的破碎比分配,再据此选择耐磨件的材质、硬度和结构形式。在实施层面,还需要关注耐磨件的更换便利性。水淬炉渣破碎作业通常处于连续生产线上,停机时间就是直接损失,因此耐磨件的结构设计是否便于快速更换、是否具备对称性或可调换使用的特征,都会影响实际运行效率。高铬合金件价格偏高,但如果使用寿命足够长,综合单吨成本反而可控;低初始成本的耐磨件如果导致频繁检修,算上人工和停机损失,未必划算。
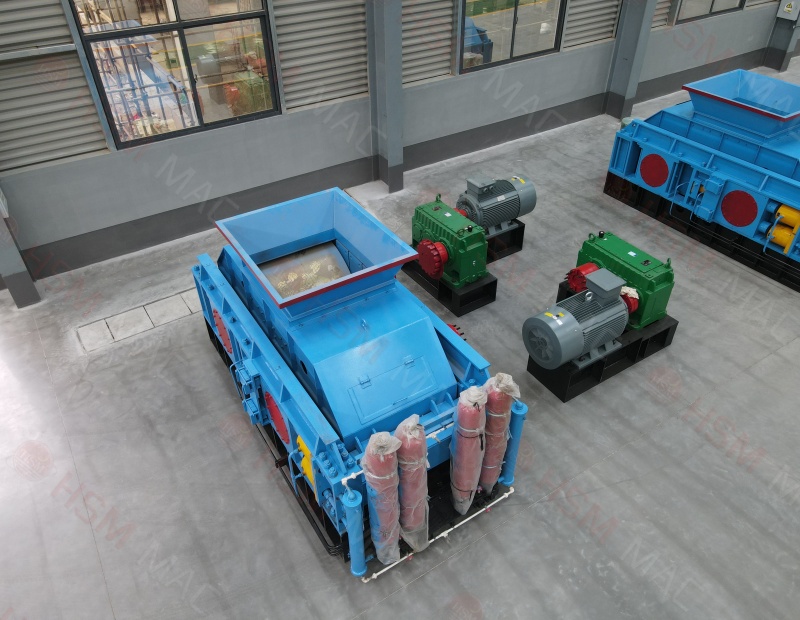
从落地角度看,钢厂固废处理产线在配置水淬炉渣破碎机时,应结合自己的渣处理量、来料波动规律和下游利用方向做整体规划。如果来料中铁含量波动大,建议在破碎前加设除铁或分选环节,以降低耐磨件的异常冲击风险。运行阶段要建立耐磨件的定期检查记录,重点关注锤头或板锤的磨损形态——正常磨损与偏磨对应的问题完全不同,前者可以按周期更换,后者往往提示破碎比分配或给料方式需要调整。每次更换耐磨件时,也应对破碎腔内衬板、筛条的间隙同步检查,英雄数据确保腔形参数不因磨损发生显著漂移。对于新建产线,建议选择在同类炉渣工况中有实际运行数据的设备厂家,并约定破碎比验证和耐磨件寿命考核条款,将运行风险前置化解。水淬炉渣破碎机的价值,归根结底体现在稳定而持续的破碎效率上。破碎比设定合理、耐磨件选型得当、维护节奏跟上,产线才能在高磨蚀工况下保持长期经济运行。对于正在规划或优化固废处理工艺的钢厂而言,从这两个基础参数入手,比盲目追求高端配置更务实,也更能在实际生产中见到效益。